


Ao visualizar e reproduzir os vídeos incorporados em http://www.wurth.pt, o fornecedor youtube pode registar as páginas às quais acede e analisar o seu comportamento de navegação. Se ativar o conteúdo, ou seja, se concordar em visualizá-lo e reproduzi-lo, será colocado um cookie no seu computador para registar que deu o seu consentimento através do seu navegador. Este cookie não armazena quaisquer dados pessoais.
Consulte a nossa política de privacidade e a nossa página de cookies para obter mais informações.
Em alternativa, pode utilizar esta ligação para ver o vídeo na plataforma do fornecedor: https://youtu.be/NGrUQwY-pgw


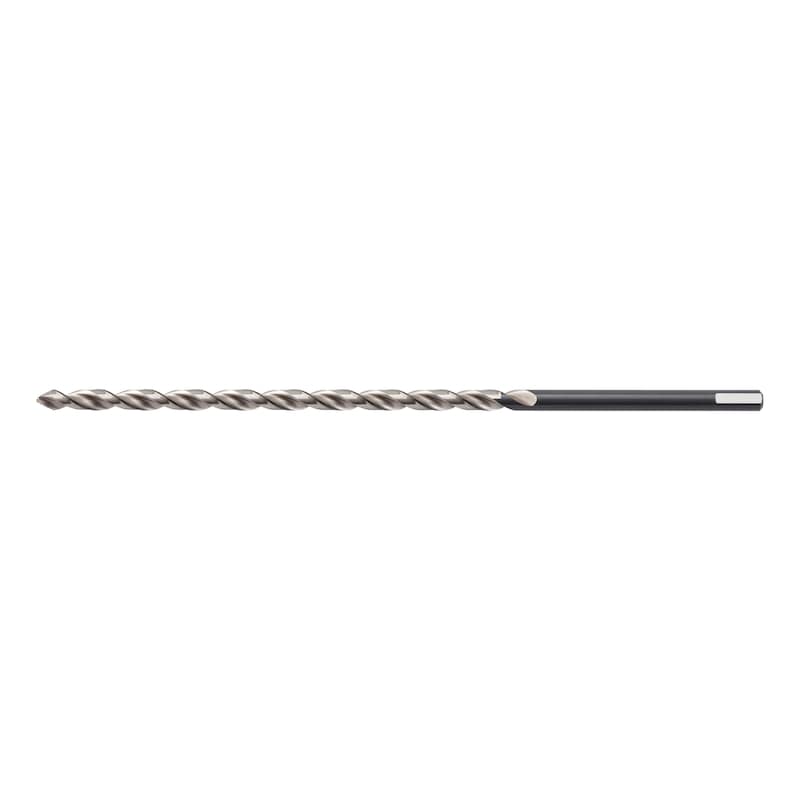


Broca espiral HSS DIN 1869 R2 SMART STEP
BROCA SMARTSTEP LONGA 4,0X150MM
Art. 0624950400
EAN 4062856847853


Registe-se agora para ter acesso a mais de 15 100 produtos
A primeira broca espiral extralonga com geometria de ponta broca escalonada
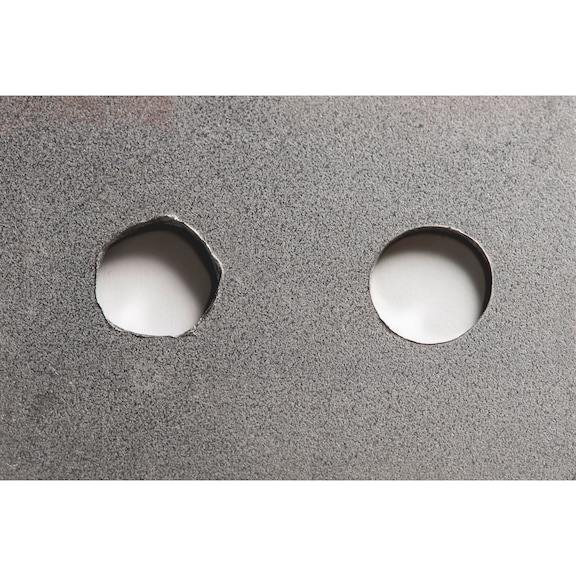
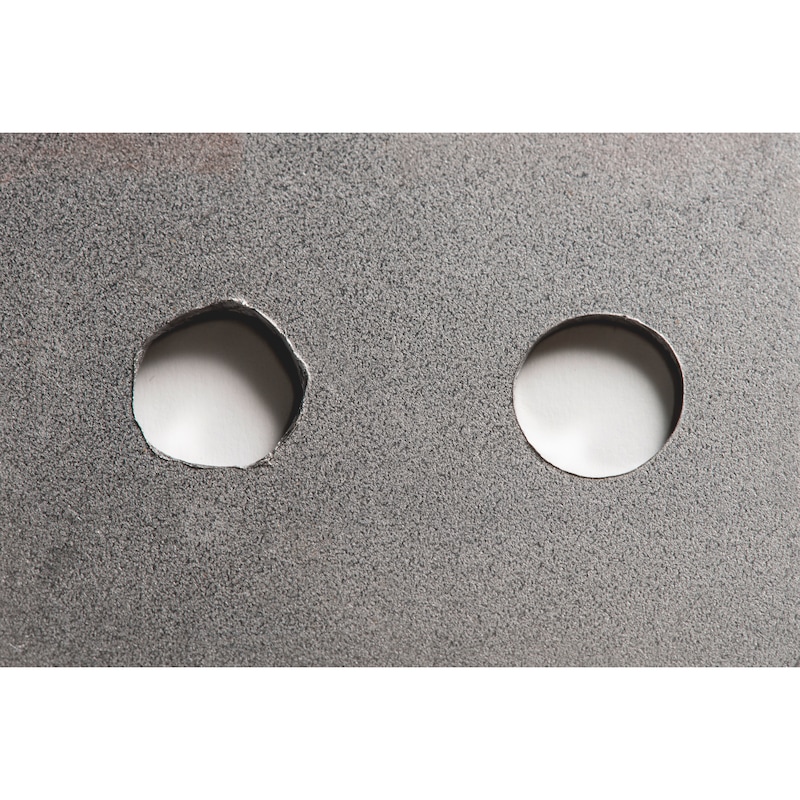
Furos redondos precisos sem pré-marcação
Até 100% mais rápida do que a broca espiral HSS extralonga convencional
Furação extremamente confortável
- Elimina a pré-marcação apesar do design extralongo, furação precisa
- Evita que a ferramenta saia do centro, mesmo durante furações particularmente profundas
- Esforço significativamente menor em comparação com a perfuração com as brocas espirais extralongas convencionais
- Perfuração simples ou alargamento de um furo existente
Haste de 3 faces
- Sem rotação na bucha de aperto: trabalho mais rápido e confortável
- Ótima transmissão de força
- Protege a bucha de aperto contra danos
- Mínimo esforço necessário para desapertar e apertar a bucha de aperto
Embalagem para produto feita de 100% PCR (plástico reciclado de resíduos domésticos) e 100% reciclável
Produto exclusivo Würth
Para furos cegos, tenha em atenção a ponta de broca comprida (ver dimensão l3)!
Fichas Técnicas(X)

- Ideal para perfuração de materiais compósitos de paredes finas, por exemplo, na construção de janelas (perfis de plástico com núcleo de aço)
- Elevada qualidade dos furos e vida útil significativamente maior em comparação com brocas espirais convencionais para madeira.
- Perfeita para utilização em aparafusadoras sem fios, bem como em aparafusadoras manuais, de coluna e verticais
- Aplicação universal em superfícies lisas, bem como arredondadas e irregulares
Para um processo de furação ideal e evitar encravamentos, é recomendado fazer o processo por "ciclos de furação" para grandes profundidades.
 | |
Adequado para tipo de máquina | Berbequim, Aparafusadoras sem fios, Máquina de perfuração com suporte |
Material a ser tratado | Aço, Ferro fundido, Metal não ferroso, Madeira, Madeira dura |
Qualidade | ZEBRA-Premium |
Profundidade padrão/de perfuração | 1869 / 25xD |
Design | Demasiado longo |
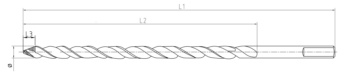
Diâmetro (Ø) | 4,0 mm |
Comprimento (l1) | 220 mm |
Comprimento da ranhura para aparas (l2) | 150 mm |
Comprimento da ponta da broca (l3) | 2,81 mm |
Diâmetro da haste | 4,0 mm |
Tipo de haste | Haste de 3 faces |
Superfície | Múltiplas, refinadas |
Material de corte | HSS |
Duração (sistema de pontos) | 3 de 4 pontos |
Velocidade de perfuração (sistema de ponto) | 4 de 4 pontos |
Qualidade do orifício de perfuração (sistema de ponto) ( ) | 4 de 4 pontos |
Versatilidade (sistema de pontos) | 3 de 4 pontos |
Comportamento de perfuração (sistema de ponto) | 4 de 4 pontos |
Adequado para berbequins elétricos (sistema de pontos) | 4 de 4 pontos |
Adequado para berbequins a bateria (sistema de pontos) | 4 de 4 pontos |
Adequado para máquinas estacionárias (sistema de pontos) | 4 de 4 pontos |
Auto-centrável | Sim |
Adequado para resistência à tração até | 1000 N/mm² |
Material do subgrupo | Aços estruturais gerais, Aços temperados não ligados, Aços temperados ligados, Aços nitretados, Aços para ferramentas, Aços rápidos, Ferro fundido, Ferro dúctil, Ferro fundido maleável, Alumínio, Ligas de alumínio, Ligas de alumínio forjadas, Ligas de alumínio fundido (<10% de silício), Ligas de magnésio, Cobre, pouco ligado, Latão, fragmentação curta, Latão, fragmentação longa, Bronze, fragmentação curta, Bronze, fragmentação longa, Plásticos, termofixos, Plásticos, termoplástico, Plásticos, reforçados a fibra de aramida, Plásticos, reforçados a vidro/fibra de carbono |
| Parâmetros de corte para a broca espiral HSS DIN 1869 R2 SMART STEP | ||||||||||||
| Para um diâmetro de 4,0–6,0 | ||||||||||||
| Designação do material | Resistência à tração | A partir de 4,0 mm de diâmetro | A partir de 5,0 mm de diâmetro | A partir de 6,0 mm de diâmetro | ||||||||
| vc | n | f | n | f | n | f | ||||||
| de | a | de | a | de | a | de | a | |||||
| Aços de construção em geral | ≤ 850 N/mm² | 18 | 27 | 1433 | 2149 | 0,020 | 1146 | 1719 | 0,025 | 955 | 1433 | 0,027 |
| Aços temperados sem liga | ≤ 850 N/mm² | 18 | 27 | 1433 | 2149 | 0,020 | 1146 | 1719 | 0,025 | 955 | 1433 | 0,027 |
| Aços com tratamento térmico de baixa liga | ≤ 850 N/mm² | 18 | 27 | 1433 | 2149 | 0,020 | 1146 | 1719 | 0,025 | 955 | 1433 | 0,027 |
| Aços temperados sem liga | ≤ 1000 N/mm² | 15 | 23 | 1194 | 1831 | 0,018 | 955 | 1464 | 0,021 | 796 | 1221 | 0,025 |
| Aços com tratamento térmico de baixa liga | ≤ 1000 N/mm² | 15 | 23 | 1194 | 1831 | 0,018 | 955 | 1464 | 0,021 | 796 | 1221 | 0,025 |
| Aços temperados com liga | ≤ 1000 N/mm² | 10 | 15 | 796 | 1194 | 0,018 | 636 | 955 | 0,021 | 531 | 796 | 0,025 |
| Aços de nitruração | ≤ 1000 N/mm² | 10 | 15 | 796 | 1194 | 0,018 | 636 | 955 | 0,021 | 531 | 796 | 0,025 |
| Aços para ferramentas | ≤ 1000 N/mm² | 10 | 15 | 796 | 1194 | 0,018 | 636 | 955 | 0,021 | 531 | 796 | 0,025 |
| Aços rápidos | ≤ 1000 N/mm² | 10 | 15 | 796 | 1194 | 0,018 | 636 | 955 | 0,021 | 531 | 796 | 0,025 |
| Ferro fundido | ≤ 350 HB | 15 | 23 | 1194 | 1831 | 0,018 | 955 | 1464 | 0,021 | 796 | 1221 | 0,025 |
| Grafite esferoidal e ferro maleável | ≤ 350 HB | 15 | 23 | 1194 | 1831 | 0,018 | 955 | 1464 | 0,021 | 796 | 1221 | 0,025 |
| Alumínio | ≤ 600 N/mm² | 35 | 45 | 2786 | 3582 | 0,020 | 2229 | 2866 | 0,025 | 1857 | 2388 | 0,027 |
| Plásticos, Duroplastic | 15 | 23 | 1194 | 1831 | 0,020 | 955 | 1464 | 0,025 | 758 | 1162 | 0,027 | |
| Plásticos, termoplástico | 15 | 23 | 1194 | 1831 | 0,020 | 955 | 1464 | 0,025 | 758 | 1162 | 0,027 | |
| Madeira macia | 21 | 30 | 1672 | 2388 | 0,023 | 1338 | 1910 | 0,028 | 1114 | 1592 | 0,030 | |
| Madeira dura | 18 | 27 | 1433 | 2149 | 0,022 | 1146 | 1719 | 0,027 | 955 | 1433 | 0,030 | |
| Legenda | |
| vc = velocidade de corte [m/min] |  |
| f = avanço [mm/r] | |
| n = velocidade [rpm] | |
| Os valores de corte sugeridos são valores de referência e devem ser adaptados às respetivas condições. | |
| Para um diâmetro de 8,0–13,0 | ||||||||||||
| Designação do material | Resistência à tração | A partir de 8,0 mm de diâmetro | A partir de 10,0 mm de diâmetro | A partir de 13,0 mm de diâmetro | ||||||||
| vc | n | f | n | f | n | f | ||||||
| de | a | de | a | de | a | de | a | |||||
| Aços de construção em geral | ≤ 850 N/mm² | 18 | 27 | 716 | 1074 | 0,03 | 573 | 859 | 0,035 | 440 | 661 | 0,038 |
| Aços temperados sem liga | ≤ 850 N/mm² | 18 | 27 | 716 | 1074 | 0,03 | 573 | 859 | 0,035 | 440 | 661 | 0,038 |
| Aços com tratamento térmico de baixa liga | ≤ 850 N/mm² | 18 | 27 | 716 | 1074 | 0,03 | 573 | 859 | 0,035 | 440 | 661 | 0,038 |
| Aços temperados sem liga | ≤ 1000 N/mm² | 15 | 23 | 597 | 915 | 0,028 | 477 | 732 | 0,031 | 367 | 563 | 0,035 |
| Aços com tratamento térmico de baixa liga | ≤ 1000 N/mm² | 15 | 23 | 597 | 915 | 0,028 | 477 | 732 | 0,031 | 367 | 563 | 0,035 |
| Aços temperados com liga | ≤ 1000 N/mm² | 10 | 15 | 398 | 597 | 0,028 | 318 | 477 | 0,031 | 245 | 367 | 0,035 |
| Aços nitrurados | ≤ 1000 N/mm² | 10 | 15 | 398 | 597 | 0,028 | 318 | 477 | 0,031 | 245 | 367 | 0,035 |
| Aços para ferramentas | ≤ 1000 N/mm² | 10 | 15 | 398 | 597 | 0,028 | 318 | 477 | 0,031 | 245 | 367 | 0,035 |
| Aços rápidos | ≤ 1000 N/mm² | 10 | 15 | 398 | 597 | 0,028 | 318 | 477 | 0,031 | 245 | 367 | 0,035 |
| Ferro fundido | ≤ 350 HB | 15 | 23 | 597 | 915 | 0,028 | 477 | 732 | 0,031 | 367 | 563 | 0,035 |
| Grafite esferoidal e ferro maleável | ≤ 350 HB | 15 | 23 | 597 | 915 | 0,028 | 477 | 732 | 0,031 | 367 | 563 | 0,035 |
| Alumínio | ≤ 600 N/mm² | 35 | 45 | 1393 | 1791 | 0,03 | 1114 | 1433 | 0,035 | 857 | 1102 | 0,038 |
| Plásticos, Duroplastic | 15 | 23 | 597 | 915 | 0,03 | 477 | 732 | 0,035 | 367 | 563 | 0,038 | |
| Plásticos, termoplástico | 15 | 23 | 597 | 915 | 0,03 | 477 | 732 | 0,035 | 367 | 563 | 0,038 | |
| Madeira macia | 21 | 30 | 836 | 1194 | 0,033 | 668 | 955 | 0,038 | 514 | 734 | 0,041 | |
| Madeira dura | 18 | 27 | 716 | 1074 | 0,032 | 573 | 859 | 0,036 | 440 | 661 | 0,038 | |
Seleccionar valor de cor RAL
TENHA EM ATENÇÃO: A cor mostrada no ecrã difere da cor real!